

在复合材料生产中,模具直接决定了产品的尺寸精度、表面质量和成型效率。玻璃钢模具,因其成本适中、可修复、热膨胀与制品接近,成为手糊、真空导入等工艺中常用的选择。
制作一副耐用的玻璃钢模具,是手艺,更是科学。下面按步骤拆解全流程。
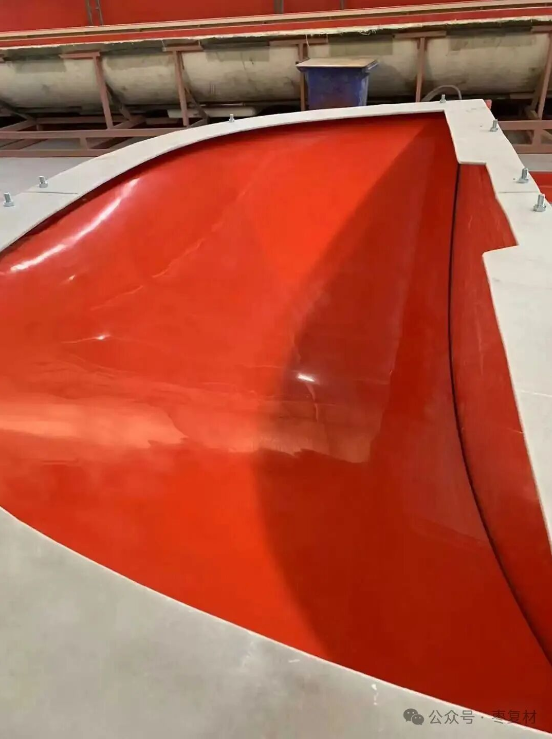
原模决定了模具的终形态,表面缺陷会被一比一复制。
原模材料:
代木/高密度泡沫:适合CNC加工,复杂曲面。
中密度纤维板/木板:成本低,适合大尺寸、简单造型,但需做好封孔防潮。
石膏:成本极低,适合一次性的雕塑原模,易碎。
现有制品:直接拿合格产品翻模,用于复制或修补。
表面处理——关键中的关键:
封孔:多孔材料(代木、木板、石膏)必须用封孔剂(如环氧封孔底漆)彻底封闭,否则脱模剂渗入会导致脱模困难甚至模具报废。
打磨:从粗到细,至少打到600-800目,追求高光则需上1000-1500目。
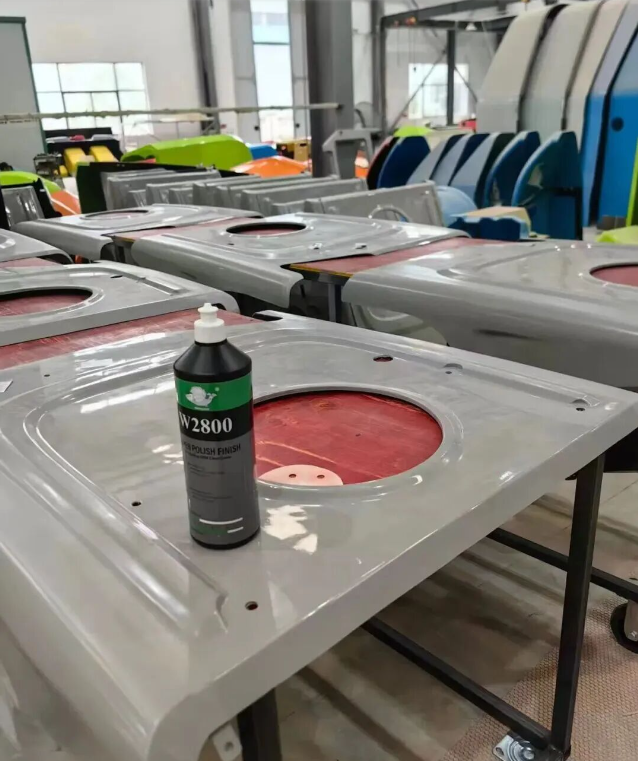
抛光:用抛光膏+羊毛轮精抛,达到镜面效果。
这是整个流程中风险高的一步,必须分三层构建“保险体系”。
脱模蜡(底层封闭)
新车蜡或无蜡清洁剂清除表面残留。
用高熔点棕榈蜡或专业脱模蜡,以画小圈方式薄而均匀地涂抹。
涂1层,等干(约15-30分钟),擦净,静置固化(至少2小时)。新原模建议涂6-8层。
后一层蜡擦净后,需静置固化4小时以上。
半永久型脱模剂(中层主体)
蜡之上再涂2-3层半永久型脱模剂(溶剂型需在通风处操作)。
每层间隔15-20分钟,用干净棉布匀速薄涂,后一层固化30分钟以上。
它形成极薄、牢固的化学键合膜,是多次脱模的主力。
PVA聚乙烯醇(终保险)
在喷涂胶衣前,刷涂或喷涂一层PVA溶液(可加异色显示)。
它形成一层连续的水溶性薄膜,是防止苯乙烯渗透侵蚀脱模剂的后保险,尤其在新模首次使用时至关重要。
选胶衣:必须用模具专用胶衣(高硬度、耐热、耐苯乙烯)。
喷涂工艺:
总厚度控制在0.6-1.0毫米,分2-3次喷涂。
关键:必须等到前一层“指触不粘但发粘”时再喷下一层,这叫“凝胶窗口”,在此窗口内喷涂才能保证层间化学键合,不分层。
层薄喷,覆盖即可,防止流挂;第二/三层可厚些。
这是模具的骨架,分多个阶段进行,防止剧烈收缩和放热。
首层(非常重要):胶衣完全固化并打磨修补后,先铺一层表面毡。它树脂含量高,能挡住玻纤布的纹路不会“印”到胶衣面,同时防止布纹微裂纹。
铺层设计:后续用300g短切毡 + 400g方格布交替铺层,通过不同材料搭配控制收缩。
分区固化——核心心法:
严禁一次铺太厚! 积热会导致模具爆裂或收缩过大。
单次铺层厚度控制在3-4毫米以内,等待冷却至室温并硬化后,打磨去毛刺,再用丙酮擦拭,再进行下一次铺层。这一规矩极少有例外。
总厚度:小模具4-6毫米,大模具或需加压的模具可达10-15毫米。
模具主体完成后,需在背部制作加强筋。
材料:方木、PVC管、金属型材包裹玻纤,或直接使用多层芯材(PVC泡沫)。
连接时机:好在后一层铺层刚凝胶、尚有粘性时,用“树脂腻子”将加强筋粘接上去,再覆盖几层玻纤将其与模具背板连成整体。
校验:模具必须放在支撑脚或稳固基座上,确保受力均匀,不扭曲。
脱模:在模具四周打入脱模楔,用压缩空气吹或注水,利用PVA溶于水的特性辅助剥离。切忌暴力硬撬。
后固化:脱模后,模具需在高于使用温度20℃的环境下加热后固化数小时,以消除内应力,尺寸完全稳定。
清理:用水彻底洗掉残留PVA。
封孔与保养:新模首用前,用2000目砂纸轻抛去除微孔,重新打脱模蜡。首次使用后,用丙酮擦拭,再上两层脱模蜡。
避坑要点:
胶衣粘手,能不能铺层? 不行。必须完全固化。
气泡:每层毡铺完后,用压辊或铝辊彻底赶尽气泡,尤其角落。
温差:模具需在温度稳定(20-25℃)、湿度<70%的洁净车间制作,否则收缩和表面都会出问题。
一副顶级的玻璃钢模具,制作周期可能长达数周,对耐心的考验远大于技术。但慢工出细活,它带来的高光洁度产品和长期使用寿命,是任何捷径都无法替代的。


 联系人:屈树朝
 手机:15732868777
 邮箱:973812013@qq.com
 地址:河北省衡水市枣强县建设南路79号
河北通泰环保设备有限公司


 当前位置:
 冀公网安备13112102000528号